


项目数量-9

荧光示踪渗透检测
北检院检测中心 | 完成测试:次 | 2026-03-04
本检测详细介绍了荧光示踪渗透检测技术,这是一种利用荧光渗透剂和紫外线照射来发现材料表面开口缺陷的高灵敏度无损检测方法。文章系统阐述了该技术的四大核心要素:检测项目、应用范围、标准方法流程以及所需的关键仪器设备,为工程实践和质量控制提供全面的技术参考。
注意:因业务调整,暂不接受个人委托测试望见谅。
检测项目
表面裂纹检测:检测金属、陶瓷等材料表面因疲劳、应力或加工产生的微观和宏观裂纹。
气孔与疏松检测:发现铸件、焊接件或粉末冶金制品中存在的表面开口型气孔和材料疏松缺陷。
焊缝表面缺陷检测:针对焊接接头,检查其表面是否存在裂纹、未熔合、咬边、气孔等不连续性缺陷。
锻件折叠与裂纹检测:识别锻压成型过程中在表面形成的折叠、裂纹或撕裂等缺陷。
轧制材料缺陷检测:检测板材、棒材、管材在轧制过程中产生的表面发纹、分层或划伤。
腐蚀坑与点蚀检测:发现金属构件表面因腐蚀形成的微小点状或坑状开口缺陷。
磨削与疲劳裂纹检测:检查经磨削加工的零件或承受循环载荷的部件表面产生的细微裂纹。
铸件冷隔与浇不足检测:识别铸造过程中因金属液融合不良或充型不完整形成的表面缺陷。
钎焊与镀层完整性检测:评估钎焊接头或表面镀层是否存在开裂、剥离等导致的不连续。
机加工零件表面完整性:综合评估经过车、铣、钻等机加工后的零件表面是否存在有害缺陷。
检测范围
航空航天部件:涡轮叶片、发动机壳体、起落架、飞行器结构件等关键承力部件的表面检测。
汽车制造领域:发动机缸体、曲轴、连杆、变速箱齿轮、高强度紧固件等零部件的质量监控。
能源电力设备:汽轮机转子、发电机护环、核电部件、输油输气管道焊缝的表面缺陷检查。
重型机械与铸锻件:大型轴承、齿轮、轧辊、阀门、泵体等大型铸件和锻件的出厂检验。
精密仪器与电子元件:半导体器件封装、精密模具、陶瓷基板等对表面缺陷要求极高的产品。
医疗器械与植入物:手术器械、骨科植入物(如关节头)等需要极高表面完整性和安全性的产品。
石油化工设备:反应容器、换热器管板、阀门及管道系统焊缝的定期在役检查与维护。
轨道交通部件:车轮、车轴、转向架、轨道连接件等关键运动部件的日常检修与探伤。
有色金属及特种合金:钛合金、铝合金、高温合金等制品的表面质量评估,尤其适用于非铁磁性材料。
陶瓷及复合材料构件:用于检测高性能陶瓷或某些复合材料构件表面的微裂纹和加工损伤。
检测方法
预清洗:使用溶剂、清洗剂或超声波等方法彻底清除待检表面的油污、锈蚀和杂质,确保渗透剂能有效渗入缺陷。
施加渗透剂:通过喷涂、刷涂或浸渍等方式,将含有荧光染料的渗透液均匀覆盖在工件表面,并保证足够的渗透时间(停留时间)。
去除表面多余渗透剂:使用布擦拭后,再用水洗法、溶剂去除法或乳化后水洗法,仔细去除工件表面的多余渗透剂,避免背景干扰。
干燥处理:用干净的布擦干、自然风干或置于低温烘箱中干燥,为下一步显像做准备。
施加显像剂:在干燥后的工件表面均匀喷洒或涂覆一层薄薄的干粉或湿式显像剂,形成显像薄膜以吸出缺陷中的渗透剂。
显像发展:让工件在室温下静置一段时间(显像时间),使缺陷中的荧光渗透剂被充分吸出并扩散至显像剂中,放大缺陷显示。
紫外光(黑光)观察:在暗室或低环境光条件下,使用特定波长的紫外线灯(黑光灯)照射工件,激发缺陷处的荧光物质发出明亮的黄绿色光。
结果记录与评定:观察荧光显示的形态、尺寸和亮度,依据相关标准(如ASTM E1417, ISO 3452)对缺陷的类型、等级进行判定和记录。
后清洗:检测完成后,彻底清除工件表面的显像剂和残留渗透剂,以防对后续工序或使用造成影响。
对比试块验证:定期使用标准裂纹试块验证整个检测系统(包括渗透剂、操作流程和设备)的灵敏度是否符合要求。
检测仪器设备
荧光渗透剂:核心材料,由荧光染料、溶剂和表面活性剂组成,具有高亮度、高渗透性和良好洗涤性的特点。
黑光灯(紫外线灯):关键照明设备,能发出中心波长为365nm的长波紫外线,用于激发荧光,其辐照度和工作区域需满足标准要求。
黑光辐照计:用于测量黑光灯在工件表面的紫外线辐照度,确保其强度不低于1000μW/cm²,以保证检测灵敏度。
渗透剂喷涂设备:包括喷罐、压力喷壶或自动喷涂系统,用于将渗透剂均匀施加到工件表面。
清洗与去除装置:如水洗喷枪、溶剂清洗槽、乳化剂施加设备等,用于控制多余渗透剂的去除过程。
干燥箱:可控温的烘箱或热风装置,用于加速工件干燥过程,温度通常控制在70°C以下以避免渗透剂变质。
显像剂施加设备:如干粉喷粉柜、湿式显像剂喷雾装置或浸渍槽,用于形成均匀的显像层。
暗室或遮光罩:提供低环境光(通常低于20勒克斯)的观察环境,以最大化荧光显示的对比度。
白光灯:用于检测前的预清洗检查和检测后的后清洗检查,确保工件表面清洁。
标准试块与对比试块:如铝合金淬火裂纹试块、镀铬辐射裂纹试块等,用于校验工艺灵敏度和进行日常系统性能监控。
检测流程
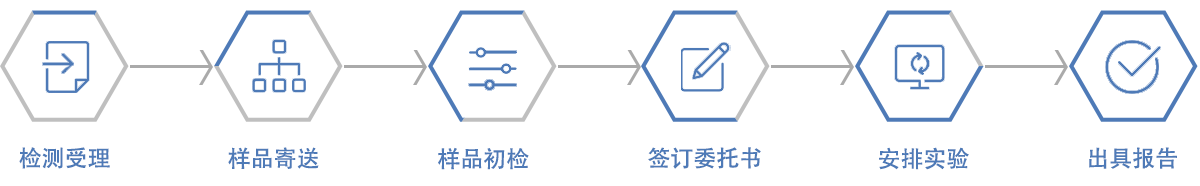
线上咨询或者拨打咨询电话;
获取样品信息和检测项目;
支付检测费用并签署委托书;
开展实验,获取相关数据资料;
出具检测报告。
上一篇:甲醛稳定剂湿热稳定性分析
下一篇:蛋白冠形成分析

