


项目数量-9

管道激光轮廓检测
北检院检测中心 | 完成测试:次 | 2025-11-05
管道激光轮廓检测是一种基于激光三角测量原理的非接触式几何尺寸测量技术,主要用于获取管道内外壁的精确轮廓数据。该检测方法可评估管道的直径、圆度、直线度、椭圆度等关键几何参数,确保管道制造精度和安装质量符合工程规范。检测过程中需控制环境干扰、数据采集速率和测量精度等核心要素。
注意:因业务调整,暂不接受个人委托测试望见谅。
检测项目
管道内径测量:通过激光传感器沿管道轴向扫描,获取内壁多个截面的直径数据,计算平均内径和最大最小偏差,用于评估管道通径是否符合设计公差要求,避免因内径超差导致流体阻力增大或堵塞风险。
管道外径测量:利用激光测距原理对管道外表面进行环向扫描,测定外径尺寸及其均匀性,检测结果可用于验证管道壁厚一致性,防止外径偏差影响管道连接密封性或支撑结构稳定性。
圆度检测:基于激光轮廓数据拟合管道截面理想圆,计算实际轮廓与理想圆的径向偏差最大值,圆度误差过大可能引起管道应力集中,影响承压能力和使用寿命,需严格控制在一定范围内。
直线度检测:通过激光跟踪管道轴线轨迹,测量管道中心线相对于基准直线的偏移量,直线度不合格会导致管道安装困难或产生附加弯曲应力,是长距离输送管道的重要检测指标。
椭圆度检测:分析管道截面最大直径与最小直径的差值,椭圆度超差常见于薄壁管道受压变形,会降低管道抗压强度,检测时需在多个截面取样以确保数据代表性。
壁厚均匀性检测:结合内外轮廓数据计算管道壁厚分布,识别壁厚减薄区域,壁厚不均可能由制造工艺缺陷引起,是评估管道承压安全性的关键参数。
表面粗糙度检测:利用激光散射特性分析管道内壁微观轮廓,粗糙度过高会增加流体摩擦阻力或促进腐蚀,检测数据可用于优化管道内衬处理工艺。
弯曲度检测:测量管道局部或全局弯曲弧度,与标准弯曲半径对比,弯曲度超标会影响管道系统流体动力学性能,尤其对高压管道需严格监控。
同心度检测:评估管道内外圆心的偏移距离,同心度不足会导致壁厚偏心,降低管道结构均匀性,检测时需采用高精度坐标对齐方法。
轮廓偏差检测:将实测管道轮廓与CAD模型对比,生成偏差云图,用于识别制造缺陷如凹坑、凸起等,是实现数字化质量控制的基礎项目。
焊缝区域轮廓检测:针对管道环缝或纵缝加强层进行激光扫描,测量焊缝余高、咬边等几何特征,确保焊缝形状符合焊接工艺规范,避免应力集中。
管道法兰密封面平面度检测:对法兰连接面进行激光平面扫描,计算平面度误差,密封面不平整会导致法兰泄漏,是管道系统密封性能的核心检测点。
检测范围
石油输送管道:用于原油或成品油的长距离输送,管径范围从几十毫米到数米,需检测内外轮廓以确保耐压性和流动效率,防止因几何缺陷导致泄漏或爆管事故。
天然气管道:高压输送易燃易爆气体,对管道圆度和壁厚均匀性要求极高,激光轮廓检测可发现制造或安装过程中的微小变形,保障运营安全。
化工工艺管道:输送腐蚀性介质或高温物料,管道内壁轮廓影响耐腐蚀涂层均匀性,检测数据用于优化防腐设计和寿命预测。
城市供水管道:多为铸铁或PE材料,需定期检测内壁结垢或腐蚀导致的轮廓变化,防止通径缩小影响供水能力。
建筑排水管道:包括UPVC、铸铁等材料,检测重点为接口圆度和直线度,确保排水顺畅避免堵塞。
工业通风管道:薄钢板制成,易在安装中产生压扁或扭曲,轮廓检测用于验证气流通道截面积是否符合设计风量要求。
海底管道:承受海水压力和水动力载荷,需全长度检测椭圆度和弯曲度,防止安装时局部屈曲失效。
高温高压蒸汽管道:在热胀冷缩工况下易变形,激光检测可监控运行中轮廓变化,为安全评估提供数据支持。
食品级管道:内壁要求光滑无死角,轮廓检测用于验证焊接抛光质量,避免微生物滋生污染产品。
医疗气体管道:输送氧气或麻醉气体,管径小但精度要求高,检测内容括内壁光滑度和接口同心度,确保气体纯度不受污染。
核电站冷却管道:采用不锈钢或合金钢,需检测辐照后的轮廓稳定性,防止材料肿胀导致流道堵塞。
航空航天液压管道:承受高频振动,轮廓检测重点为弯曲半径一致性和壁厚均匀性,避免疲劳裂纹萌生。
检测标准
ASTM E177-14《尺寸测量标准实践》:规定了尺寸测量中精度和偏差的评估方法,适用于管道激光轮廓检测的数据处理流程,确保测量结果的可追溯性和重复性。
ISO 1101:2017《几何公差规范》:国际标准定义了圆度、直线度等几何特征的公差标注规则,为管道轮廓检测的合格判定提供依据。
GB/T 1804-2000《一般公差》:中国国家标准规定了未注公差的线性尺寸允许偏差,管道检测中用于快速判断轮廓尺寸是否符合基本要求。
ASME B31.3-2020《工艺管道规范》:美国机械工程师协会标准包含管道几何尺寸验收准则,激光轮廓检测需参照其对于椭圆度和壁厚的限值规定。
ISO 2768-1:1989《一般公差第1部分》:适用于金属管道切削加工件,检测时作为轮廓尺寸公差的通用参考标准。
GB/T 1184-1996《形状和位置公差》:中国标准详细规定了圆度、圆柱度等项目的公差等级,管道检测中用于量化轮廓偏差允许范围。
EN 10208-1:2009《可燃流体输送钢管》:欧洲标准规定了管道几何尺寸检测方法,包括激光扫描技术的应用要求和数据报告格式。
API SPEC 5L-2018《管线管规范》:美国石油学会标准针对油气管道,要求激光轮廓检测覆盖全长度并以截面抽样方式验证一致性。
检测仪器
激光轮廓扫描仪:基于激光三角法原理,发射线激光并接收反射光斑,通过CCD传感器获取管道截面点云数据,可实现每秒数万点的高速扫描,是获取高密度轮廓信息的核心设备。
三维激光测量系统:集成多台激光扫描仪和精密转台,能够对管道进行360度全景扫描,生成完整三维模型,用于分析复杂几何特征如弯曲段或异形管件。
光学坐标测量机:结合激光测头和运动控制系统,可在大型管道表面自动定位测量点,精度可达微米级,专门用于检测关键部位的轮廓尺寸偏差。
数字图像相关系统:采用高分辨率相机拍摄激光投射在管道表面的散斑图案,通过图像处理计算轮廓变形,适用于动态载荷下的管道形变监测。
激光测距传感器:使用飞行时间法或相位法测量管道表面点到传感器的距离,结构紧凑便于集成到爬行机器人中,实现管道内壁在线轮廓检测。
便携式激光轮廓仪:手持式设计配备无线数据传输功能,可在现场快速获取管道局部轮廓,内置算法直接输出圆度、直径等参数,提高检测效率。
检测流程
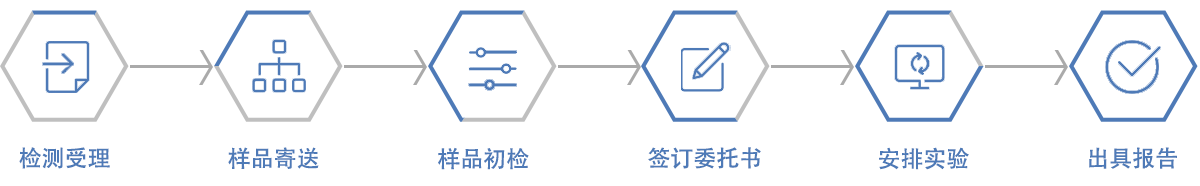
线上咨询或者拨打咨询电话;
获取样品信息和检测项目;
支付检测费用并签署委托书;
开展实验,获取相关数据资料;
出具检测报告。
上一篇:防锈油卤素离子色谱检测
下一篇:十字头同步性检测

