


项目数量-3473

焊缝缺陷检测
北检院检测中心 | 完成测试:次 | 2025-11-12
焊缝缺陷检测是焊接质量控制的核心环节,采用无损检测技术识别焊缝中的裂纹、气孔、未熔合等缺陷,确保结构完整性和安全性。检测过程需遵循国际和国家标准,使用专业仪器对缺陷进行精确定位和评估,为工程验收提供客观依据。
注意:因业务调整,暂不接受个人委托测试望见谅。
检测项目
裂纹检测:通过无损检测方法识别焊缝中因应力集中或工艺不当产生的线性缺陷,裂纹检测可评估缺陷的长度、深度和方向,防止结构在载荷下发生脆性断裂,确保焊接接头的耐久性。
气孔检测:检测焊缝内部或表面因气体残留形成的气孔缺陷,气孔检测需量化气孔的数量、尺寸和分布,避免气孔降低焊缝的致密性和力学性能,影响结构的耐压能力。
未熔合检测:识别焊缝与母材或焊道之间因热量不足导致的未完全熔合区域,未熔合检测可评估缺陷的界面状态,防止未熔合区域成为应力集中点,降低焊接接头的强度。
夹渣检测:检测焊缝中因焊接材料残留或外来杂质形成的夹渣缺陷,夹渣检测需确定夹渣的尺寸、位置和成分,避免夹渣引起局部腐蚀或裂纹扩展,影响焊缝的完整性。
咬边检测:评估焊缝边缘因过度熔化形成的凹陷缺陷,咬边检测需测量咬边的深度和长度,防止咬边削弱母材厚度,导致应力集中和疲劳失效。
焊瘤检测:检测焊缝表面因熔融金属过量堆积形成的凸起缺陷,焊瘤检测需量化焊瘤的高度和宽度,避免焊瘤干扰后续加工或引起局部应力,影响结构的外观和性能。
烧穿检测:识别焊缝因热量过高导致母材穿孔的缺陷,烧穿检测需评估穿孔的尺寸和位置,防止烧穿区域降低结构的密封性和承载能力,确保焊接质量。
未焊透检测:检测焊缝根部因焊接参数不当导致的未完全熔透缺陷,未焊透检测可评估缺陷的深度和范围,避免未焊透降低接头的强度和耐腐蚀性。
形状缺陷检测:评估焊缝的几何形状偏差,如余高不足或过度,形状缺陷检测需测量焊缝的轮廓尺寸,确保形状符合设计规范,防止形状异常影响应力分布。
尺寸偏差检测:检测焊缝的尺寸参数,如宽度、高度和长度,与标准要求对比,尺寸偏差检测可量化偏差值,避免尺寸不合格导致装配问题或性能下降。
检测范围
钢结构建筑焊缝:应用于高层建筑和工业厂房的焊接连接,钢结构焊缝需承受静载和动载,检测缺陷可防止因裂纹或未熔合导致的结构失稳。
管道焊接工程:用于石油、天然气和水利管道的焊接接头,管道焊缝需保证密封性和耐压性,检测缺陷可避免泄漏或爆裂事故。
压力容器焊缝:应用于化工和能源领域的压力容器,焊缝需承受高压和高温,检测缺陷可确保容器的安全运行和长寿命。
船舶焊接结构:用于船体和甲板的焊接连接,船舶焊缝需抵抗海洋环境的腐蚀和疲劳,检测缺陷可防止结构失效。
航空航天部件焊缝:应用于飞机和航天器的轻质结构焊接,航空航天焊缝需满足高强度和轻量化要求,检测缺陷可保障飞行安全。
汽车车身焊接:用于汽车白车身的点焊和弧焊连接,汽车焊缝需承受振动和冲击,检测缺陷可提高车辆的安全性和耐久性。
桥梁焊接连接:应用于大跨度桥梁的钢构焊接,桥梁焊缝需承受动态载荷和环境影响,检测缺陷可预防疲劳裂纹扩展。
储罐焊接:用于石油和化学储罐的焊接结构,储罐焊缝需保证密封性和稳定性,检测缺陷可防止泄漏和环境污染。
核电站焊接部件:应用于核反应堆和管道的焊接,核电站焊缝需满足严格的安全标准,检测缺陷可避免辐射泄漏风险。
轨道交通焊接:用于铁路车辆和轨道的焊接连接,轨道交通焊缝需承受高频振动,检测缺陷可确保运行安全和可靠性。
检测标准
ASTM E165-2020《液体渗透检测的标准测试方法》:规定了使用渗透剂检测焊缝表面开口缺陷的方法,适用于识别裂纹和气孔等缺陷,对渗透剂类型、显像过程和验收标准进行了详细规范。
ISO 17635:2016《非破坏性试验 - 焊接接头 - 一般原则》:国际标准提供了焊接接头无损检测的通用指南,涵盖了检测方法选择、缺陷评估和报告要求,确保检测过程的一致性和可靠性。
GB/T 3323-2005《金属熔化焊焊接接头射线照相及分级方法》:中国国家标准规定了焊缝射线检测的技术要求,包括射线源选择、胶片处理和缺陷分级,适用于评估内部缺陷如夹渣和未焊透。
ASTM EJianCe-2021《超声波检测的标准实践》:描述了使用超声波检测焊缝内部缺陷的方法,适用于检测未熔合和裂纹等缺陷,对探头频率、扫描方式和信号解释进行了规范。
ISO 5817:2014《焊接 - 钢、镍、钛及其合金的熔化焊焊缝 - 缺陷分级指南》:国际标准提供了焊缝缺陷的验收等级,根据缺陷类型和尺寸进行分级,适用于质量控制和验收决策。
GB/T 11345-2013《焊缝无损检测 超声波检测 技术、检测等级和评定》:中国国家标准详细规定了焊缝超声波检测的技术参数和缺陷评定方法,适用于各种焊接结构的检测。
检测仪器
超声波探伤仪:利用高频声波检测焊缝内部缺陷的仪器,具有高分辨率和高穿透能力,可精确测量缺陷的深度和尺寸,在本检测中用于识别未熔合和裂纹等内部缺陷。
X射线检测仪:通过X射线透射成像检测焊缝内部缺陷的设备,具有非接触和可视化特点,可生成缺陷的二维图像,在本检测中用于评估气孔和夹渣等体积型缺陷。
磁粉探伤仪:应用磁场和磁粉检测焊缝表面和近表面缺陷的仪器,操作简单且灵敏度高,可显示缺陷的磁痕,在本检测中用于识别裂纹和咬边等线性缺陷。
渗透检测剂:包含渗透液和显像剂的化学试剂,用于检测焊缝表面开口缺陷,通过毛细作用显示缺陷轮廓,在本检测中用于快速筛查气孔和烧穿等表面缺陷。
涡流检测仪:利用电磁感应原理检测焊缝近表面缺陷的设备,适用于导电材料,可实时输出检测信号,在本检测中用于评估形状缺陷和尺寸偏差。
工业内窥镜:带有摄像头的柔性或刚性探头,用于直接观察焊缝内部状况,具有高JianCe度和可记录性,在本检测中用于检查复杂结构的未焊透和焊瘤。
声发射检测仪:监测焊缝在受力过程中产生的声波信号,可实时检测缺陷扩展,具有动态监测能力,在本检测中用于评估裂纹的活性状态。
检测流程
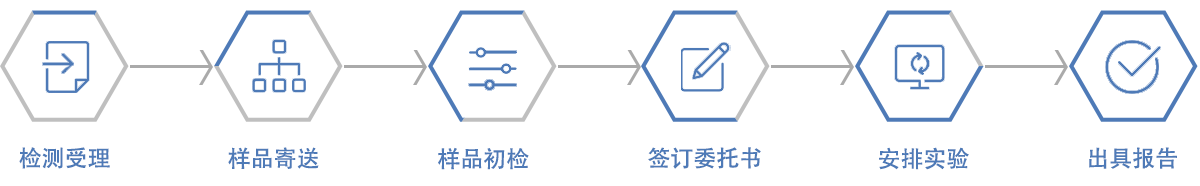
线上咨询或者拨打咨询电话;
获取样品信息和检测项目;
支付检测费用并签署委托书;
开展实验,获取相关数据资料;
出具检测报告。
上一篇:螺栓风电专用检测
下一篇:石膏摆件结晶度检测

