


项目数量-9

钢轨焊接接头探伤检测
北检院检测中心 | 完成测试:次 | 2025-11-13
钢轨焊接接头探伤检测是铁路安全维护的关键环节,专注于识别焊接区域的内部和表面缺陷,如裂纹、气孔和未熔合。检测过程采用超声波、磁粉等无损技术,确保接头完整性和疲劳寿命。专业要点包括缺陷分类、检测方法适用性以及标准符合性验证,以预防潜在故障。
注意:因业务调整,暂不接受个人委托测试望见谅。
检测项目
超声波探伤检测:利用高频声波在钢轨焊接接头中传播和反射的特性,检测内部缺陷如裂纹、气孔和夹杂物。该方法具有高穿透深度和精度,能够定量评估缺陷尺寸和位置,是评估接头内部质量的核心手段。
磁粉探伤检测:通过磁化钢轨焊接接头表面,施加磁粉以显示表面和近表面缺陷如细裂纹和折叠。该方法对铁磁性材料敏感,可快速识别线性缺陷,确保接头表面完整性。
渗透探伤检测:使用着色或荧光渗透液涂覆焊接接头表面,通过毛细作用揭示开口缺陷如微裂纹和孔隙。该方法适用于非多孔材料,操作简单,能有效检测表面不连续性。
射线探伤检测:采用X射线或γ射线穿透焊接接头,通过成像显示内部缺陷如未焊透和气孔。该方法提供直观的二维图像,适用于厚度较大接头的质量评估。
涡流探伤检测:基于电磁感应原理,检测焊接接头表面和近表面的导电性变化,识别裂纹和腐蚀缺陷。该方法无需耦合剂,适用于快速扫查和自动化检测。
外观检查:通过目视或放大镜观察焊接接头表面状态,评估焊缝成形、咬边和飞溅等缺陷。该方法是初步质量筛查的基础,确保无明显表面不规则性。
硬度测试:使用硬度计测量焊接接头不同区域的硬度值,评估热影响区的组织变化和软化现象。该方法帮助判断焊接工艺的合理性,防止硬度不均导致脆性断裂。
金相检验:通过显微镜分析焊接接头的微观组织,观察晶粒大小、相组成和缺陷分布。该方法提供材料冶金信息,用于评估焊接热循环对性能的影响。
尺寸精度检测:使用卡尺或三坐标测量仪检查焊接接头的几何尺寸,如焊缝宽度、余高和对口错边。该方法确保接头符合设计公差,避免应力集中。
疲劳性能测试:通过循环加载模拟钢轨使用条件,评估焊接接头的疲劳寿命和裂纹扩展行为。该方法预测接头在动态载荷下的耐久性,是安全评估的关键环节。
化学成分分析:采用光谱仪检测焊接接头的元素组成,验证材料是否符合标准要求。该方法确保无有害元素偏析,影响接头力学性能。
宏观腐蚀检验:通过酸蚀处理显示焊接接头的大致组织特征,评估焊缝熔合区和热影响区的均匀性。该方法快速识别宏观缺陷,如未熔合和夹渣。
检测范围
高速铁路钢轨焊接接头:应用于时速200公里以上的铁路线路,承受高频率动载荷和温度变化。检测重点包括疲劳裂纹和内部缺陷,以确保运行平稳性和安全性。
重载铁路钢轨焊接接头:用于货运线路,承受巨大轴重和冲击负荷。检测需关注焊接接头的韧性和抗脆断能力,防止过载失效。
城市轨道交通钢轨焊接接头:适用于地铁和轻轨系统,频繁启停和曲线路段增加磨损风险。检测强调表面缺陷和疲劳寿命评估。
道岔焊接接头:位于轨道交叉点,承受复杂应力状态。检测需全面评估内部和外部缺陷,确保道岔切换可靠性。
桥梁上钢轨焊接接头:在桥梁结构中,受风载和振动影响较大。检测重点为动态性能和无损探伤,预防共振引起的裂纹扩展。
隧道内钢轨焊接接头:在密闭环境中,易受潮湿和腐蚀影响。检测需结合腐蚀评估和缺陷识别,保障长期耐久性。
无缝线路钢轨焊接接头:用于长钢轨连续焊接,减少接头数量。检测要求高精度,以消除热胀冷缩引起的应力集中缺陷。
有缝线路钢轨焊接接头:在传统轨道中,接头数量较多。检测侧重于每个接头的独立质量,防止局部失效扩散。
耐磨钢轨焊接接头:采用高强度材料,适用于高磨损路段。检测需评估硬度和耐磨性匹配,避免过早失效。
高强钢轨焊接接头:用于特殊载荷条件,如陡坡和弯道。检测强调焊接工艺验证和缺陷容限分析。
寒冷地区钢轨焊接接头:在低温环境下,材料脆性增加。检测需关注低温韧性和裂纹敏感性,防止冷脆断裂。
高温环境钢轨焊接接头:应用于热带或工业区,受热膨胀影响大。检测重点为热疲劳性能和氧化抵抗能力。
检测标准
ASTM E164-2020《焊接接头超声波检测标准实践》:规定了钢轨焊接接头超声波检测的方法和验收准则,包括探头选择、扫描方式和缺陷记录要求,确保检测结果可比性。
ISO 17635:2016《焊接接头无损检测通用原则》:国际标准提供了焊接检测的基本框架,涵盖缺陷分类、检测程序和质量控制,适用于多种探伤技术。
GB/T 11345-2013《钢焊缝手工超声波检测方法及检测结果分级》:中国国家标准详细规定了钢轨焊缝的超声波检测流程、灵敏度校准和缺陷评定等级,为国内检测提供依据。
GB/T 3323-2005《金属熔化焊焊接接头射线照相》:标准明确了射线检测的技术要求,如曝光参数和像质计使用,用于评估焊接内部质量。
EN 12973:2020《铁路应用-钢轨焊接接头无损检测》:欧洲标准针对铁路钢轨焊接,整合了多种检测方法,确保接头在高速载荷下的可靠性。
ASME BPVC Section V《无损检测》:美国机械工程师协会标准包含焊接检测通用规则,适用于钢轨接头的制造和服役期检查。
JIS Z 3104:2019《钢焊缝超声波探伤试验方法及结果分类》:日本工业标准提供了超声波检测的详细步骤,适用于亚洲地区钢轨焊接质量评估。
ISO 9712:2021《无损检测人员资格鉴定与认证》:标准规定了检测人员的培训和要求,确保钢轨探伤操作的专业性和一致性。
检测仪器
超声波探伤仪:一种便携式电子设备,产生和接收高频声波,用于检测钢轨焊接接头内部缺陷。具体功能包括A扫描显示、缺陷定位和深度测量,灵敏度可达毫米级,是现场检测的核心工具。
磁粉探伤机:通过电磁铁或线圈磁化钢轨表面,配合磁粉悬浮液显示缺陷迹痕。具体功能包括连续法或剩磁法检测,能快速识别表面裂纹,适用于大批量接头筛查。
渗透检测套装:包含渗透液、显像剂和清洗剂,通过物理作用揭示焊接接头表面开口缺陷。具体功能包括着色或荧光检测,操作简便,无需电源,适用于野外环境。
射线检测系统:由X射线机、胶片或数字探测器组成,用于生成焊接接头内部影像。具体功能包括厚度穿透和缺陷成像,能提供永久记录,用于精确缺陷分析。
涡流检测仪:基于交变电磁场原理,检测导电材料表面和近缺陷。具体功能包括阻抗分析和频率调节,适用于钢轨接头的快速扫查和自动化检测。
硬度计:一种机械或电子仪器,测量焊接接头局部硬度值,如洛氏或布氏硬度。具体功能包括压痕测试和数据分析,评估热影响区软化程度,防止性能退化。
金相显微镜:配备摄像系统和照明源,用于观察焊接接头微观组织。具体功能包括放大成像和图像采集,帮助分析晶粒结构和缺陷成因。
检测流程
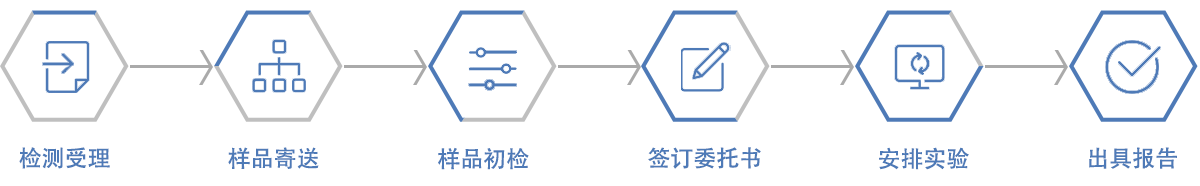
线上咨询或者拨打咨询电话;
获取样品信息和检测项目;
支付检测费用并签署委托书;
开展实验,获取相关数据资料;
出具检测报告。
上一篇:软管耐压蠕变率检测
下一篇:冻融化学侵蚀检测

