


项目数量-1902

焊道超声波相控阵检测
北检院检测中心 | 完成测试:次 | 2025-11-13
焊道超声波相控阵检测是一种先进的非破坏性检测技术,通过控制多个超声换能器的相位和幅度,实现声束的偏转和聚焦,从而对焊道内部缺陷进行高精度成像和评估。该方法能够有效检测裂纹、未熔合、气孔等常见缺陷,适用于各种焊接结构的质量保证,要求严格的探头校准、参数优化和数据分析以确保检测可靠性。
注意:因业务调整,暂不接受个人委托测试望见谅。
检测项目
缺陷检测灵敏度评估:通过标准试块校准系统,评估检测系统识别最小缺陷的能力,确保能够可靠发现微小裂纹和气孔等缺陷,提高检测的准确性和可靠性。
缺陷定位精度验证:利用已知位置的标准缺陷试块,测试系统确定缺陷三维坐标的准确度,减少位置误判,为后续维修提供精确依据。
缺陷尺寸测量精度测试:比较系统测量缺陷长度、宽度和高度与真实值的偏差,验证测量误差在允许范围内,确保缺陷评估的客观性。
声束聚焦性能检测:评估相控阵系统声束的聚焦能力和分辨率,通过扫描点状缺陷试块,检验声束的锐利度和穿透力。
探头性能一致性检查:测试相控阵探头各元素的频率响应和灵敏度一致性,确保探头在长期使用中性能稳定,避免检测偏差。
数据采集稳定性监控:在连续检测过程中,监测数据采集系统的重复性和噪声水平,保证采集信号的稳定性和可重复性。
图像重建质量评估:从原始超声数据重建缺陷图像,评估图像的JianCe度和失真度,确保缺陷识别和分类的准确性。
检测速度与效率优化:平衡检测速度与图像质量,测试不同扫描参数下的效率,提高大规模检测的经济性。
环境适应性测试:模拟不同温度、湿度和振动条件,检验检测系统在各种环境下的性能稳定性,确保现场应用的可靠性。
系统校准状态验证:定期使用标准试块验证检测系统的校准参数,包括增益、延迟和角度,保证检测结果的可追溯性。
检测范围
碳钢焊道检测:广泛应用于建筑结构和管道系统中,需检测内部缺陷如裂纹和未熔合,以确保焊接接头的强度和耐久性。
不锈钢焊道检测:常见于化工设备和食品加工行业,要求高耐腐蚀性,检测重点在于气孔和夹杂物等缺陷的识别。
铝合金焊道检测:用于航空航天和汽车轻量化部件,检测疲劳裂纹和孔隙率,防止因缺陷导致的早期失效。
压力容器焊道检测:涉及高压和高温环境,需严格检测内部缺陷以确保安全性,避免灾难性事故的发生。
管道焊道检测:用于石油、天然气和水利输送系统,检测焊缝完整性以防止泄漏,保障长期运行安全。
船舶结构焊道检测:在海洋环境中易受腐蚀和疲劳影响,检测裂纹和腐蚀缺陷,维护结构完整性。
桥梁焊道检测:承受动态载荷和环境影响,检测疲劳裂纹和焊接缺陷,确保桥梁的长期安全使用。
航空航天部件焊道检测:高安全要求领域,检测微小缺陷如未熔合和裂纹,保证部件的可靠性和寿命。
核电站焊道检测:在辐射和高温条件下,检测缺陷以确保结构密封性,防止放射性泄漏风险。
汽车零部件焊道检测:用于车身和底盘焊接,快速检测缺陷以提高生产效率,同时保证车辆安全性。
检测标准
ASTM E2700-2020《使用相控阵进行焊缝接触超声检测的标准实践》:规定了相控阵超声检测在焊缝应用中的基本要求,包括设备校准、检测程序和结果解释,确保检测的一致性和可靠性。
ISO 19675:2017《无损检测-超声检测-相控阵检测规范》:国际标准,定义了相控阵检测的技术参数和验收准则,适用于各种工业焊道的质量评估。
GB/T 12604.1-2014《无损检测术语第1部分:超声检测》:提供了超声检测相关术语的标准化定义,为相控阵检测提供统一的语言基础。
GB/T 11345-2013《焊缝无损检测超声检测技术等级和验收条件》:规定了焊缝超声检测的技术等级和验收标准,可用于相控阵检测的结果判定。
EN 16018:2011《无损检测-超声检测-相控阵技术》:欧洲标准,涵盖了相控阵检测的设备要求和检测方法,促进跨国项目的一致性。
ASME BPVC Section V Article 4《相控阵超声检测》:美国机械工程师协会标准,适用于压力容器和管道的相控阵检测,强调安全性和合规性。
ISO 17635:2016《焊接接头无损检测通用标准》:提供了焊接接头检测的通用指南,包括相控阵技术的应用和缺陷评估方法。
GB/T 3323-2005《金属熔化焊焊接接头射线照相及分级方法》:虽然主要针对射线检测,但可作为相控阵检测的补充参考,用于缺陷对比验证。
ASTM E317-2021《超声检测系统性能表征的标准实践》:描述了超声检测系统的性能评估方法,适用于相控阵系统的验证和优化。
ISO 9712:2012《无损检测人员资格鉴定与认证》:规定了检测人员的资格要求,确保相控阵检测操作的专业性和准确性。
检测仪器
相控阵超声检测仪:集成多通道发射和接收系统,能够控制探头元素的相位和幅度,实现声束的电子扫描和聚焦,用于焊道缺陷的快速成像和数据分析。
相控阵探头:由多个压电元素组成,通过电子延迟控制声束角度和焦点,适用于复杂几何形状焊道的检测,提高缺陷检出率。
数据采集与处理系统:高速采集超声信号并存储原始数据,配备分析软件进行图像重建和缺陷识别,确保检测过程的完整性和可追溯性。
校准试块:含有已知尺寸和位置的人工缺陷,用于校准检测系统的灵敏度、分辨率和定位精度,保证检测结果的准确性。
机械扫描装置:自动控制探头沿焊道移动,实现均匀扫描和数据采集,提高检测效率并减少人为误差。
超声耦合剂施加系统:确保探头与工件表面之间的良好声学耦合,减少信号损失,提高检测信号的JianCe度和可靠性。
实时成像显示器:显示检测过程中的超声图像,便于操作员实时监控缺陷和调整参数,优化检测效果。
信号分析软件:处理采集的超声数据,进行滤波、增益调整和缺陷定量分析,辅助检测人员做出准确评估。
环境监控传感器:监测检测现场的温度、湿度和振动参数,确保仪器在适宜条件下运行,避免环境因素干扰。
便携式检测单元:轻便设计便于现场使用,集成电池和无线通信功能,支持远程数据传输和实时报告生成。
检测流程
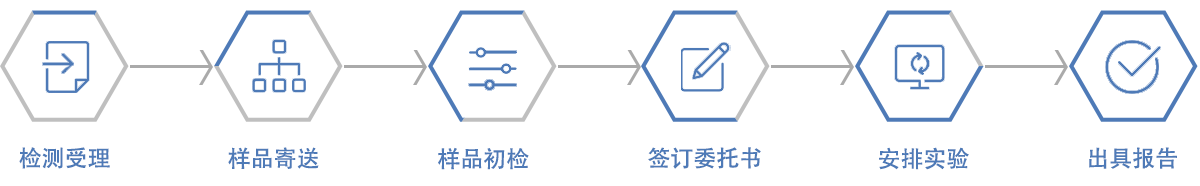
线上咨询或者拨打咨询电话;
获取样品信息和检测项目;
支付检测费用并签署委托书;
开展实验,获取相关数据资料;
出具检测报告。
上一篇:疲劳核磁共振检测
下一篇:锚栓群锚效应检测

