


项目数量-0

零件磁粉探伤检测
北检院检测中心 | 完成测试:次 | 2025-11-14
零件磁粉探伤检测是一种无损检测方法,专用于识别铁磁性材料表面和近表面的不连续性缺陷,如裂纹、折叠和气孔。检测过程涉及磁化方法选择、磁粉应用、观察条件控制等关键环节,确保缺陷显示JianCe和评估准确。该方法强调标准化操作和缺陷判读的严谨性,是工业质量控制的重要组成部分。
注意:因业务调整,暂不接受个人委托测试望见谅。
检测项目
表面裂纹检测:通过磁粉聚集效应观察零件表面线性不连续性,适用于检测因加工或使用产生的微细裂纹,确保缺陷显示JianCe且无遗漏,提高检测可靠性。
近表面缺陷检测:利用磁场渗透原理识别表面以下浅层缺陷,如皮下气孔或夹杂物,要求磁化强度适中以避免过度背景干扰,保证缺陷可检出性。
折叠缺陷检测:针对材料成型过程中产生的重叠状缺陷进行磁粉显示,需控制磁化方向与折叠走向一致,以增强缺陷对比度,便于准确判读。
气孔检测:检测铸件或焊接部位存在的空洞状缺陷,磁粉在孔洞边缘形成明显指示,要求应用湿法磁粉以提高流动性,确保微小气孔不被忽略。
夹杂物检测:识别材料内部非金属夹杂物导致的磁粉异常聚集,采用多方向磁化方法覆盖全区域,避免因取向问题造成漏检。
白点检测:针对钢中氢致裂纹的磁粉显示,需在特定应力状态下进行磁化,以凸显细微白点缺陷,防止其在服役中扩展。
发纹检测:检测表面浅层发状裂纹,要求使用高灵敏度磁粉和紫外线观察,增强缺陷可见度,适用于高精度零件检测。
冷隔检测:针对铸造过程中金属未完全融合的缺陷,通过连续磁化确保冷隔区域充分显示,避免因间断磁化导致指示模糊。
未熔合检测:检测焊接接头处未完全结合的区域,采用交流磁化方法减少集肤效应,提高近表面缺陷的检出率。
应力腐蚀裂纹检测:识别在腐蚀环境中产生的裂纹,需在模拟服役条件下进行磁化,以真实反映缺陷形态,确保评估准确性。
检测范围
汽车零件:包括发动机曲轴、变速箱齿轮等关键部件,需承受高负荷和疲劳,磁粉探伤确保表面缺陷早发现,防止失效事故。
航空航天部件:如涡轮叶片、起落架构件,对缺陷容忍度极低,检测需在严格环境下进行,保障飞行安全与可靠性。
铁路零件:涉及轨道、车轮和连接件,长期受振动和冲击,磁粉检测识别疲劳裂纹,延长使用寿命。
压力容器:用于储存或运输高压流体,表面缺陷可能导致泄漏或爆炸,定期检测是合规性要求。
管道系统:包括石油、天然气输送管道,焊接接头和弯管部位易产生裂纹,检测确保完整性。
铸件:如机床床身、阀体,铸造过程易引入气孔和冷隔,磁粉探伤评估内部质量。
锻件:包括连杆、模具等,锻造缺陷如折叠需及时检出,避免影响机械性能。
焊接接头:广泛应用于建筑和船舶,检测裂纹和未熔合,确保连接强度。
机械零件:如轴承、轴类,表面完整性直接影响运行精度,检测预防早期失效。
工具钢:用于刀具和模具,高硬度材料易产生裂纹,磁粉探伤保障切削性能。
检测标准
ASTM E1444-2023《磁粉检测的标准实践》:规定了磁粉检测的基本程序和要求,包括磁化方法、磁粉类型和验收标准,适用于各类铁磁性材料。
ISO 9934-1:2016《无损检测 磁粉检测 第1部分:总则》:国际标准涵盖检测原理、设备要求和人员资格,确保检测过程统一和可比性。
GB/T 15822.1-2020《无损检测 磁粉检测 第1部分:总则》:中国国家标准细化检测技术和缺陷分类,适用于工业产品质量控制。
ASTM E709-2021《磁粉检测的标准指南》:提供检测参数设置和缺陷解释指导,帮助操作人员优化检测流程。
ISO 9934-2:2015《无损检测 磁粉检测 第2部分:检测介质》:详细规范磁粉性能和使用方法,确保缺陷显示一致性。
GB/T 15822.2-2020《无损检测 磁粉检测 第2部分:检测介质》:国家标准对应国际标准,强调磁粉灵敏度和环保要求。
ASTM E1316-2023《无损检测术语标准》:定义磁粉检测相关术语,促进技术交流标准化。
ISO 9934-3:2015《无损检测 磁粉检测 第3部分:设备》:规范检测仪器性能和校准方法,保证检测准确性。
GB/T 15822.3-2020《无损检测 磁粉检测 第3部分:设备》:中国设备标准要求定期验证,防止仪器漂移影响结果。
ISO 17635:2016《焊接接头无损检测的一般规则》:包含磁粉检测在焊接中的应用,指导缺陷评估和记录。
检测仪器
磁粉探伤机:集成磁化电源和工件夹持装置,可产生直流或交流磁场,用于全面磁化零件,是缺陷显示的核心设备。
紫外线灯:提供高强度紫外线辐射,激发荧光磁粉发光,增强缺陷对比度,适用于暗环境观察。
磁粉喷洒装置:通过压力系统均匀喷洒磁粉悬浮液,确保磁粉覆盖零件表面,提高缺陷检出效率。
观察镜:配备放大镜和适当光源,用于近距离检查磁粉指示,帮助识别细微缺陷形态。
磁场强度计:测量磁化过程中的磁场强度,确保参数符合标准要求,避免欠磁化或过磁化。
退磁装置:在检测后消除零件残余磁场,防止干扰后续加工或使用,保障操作安全。
磁悬液浓度计:检测磁粉在悬浮液中的浓度,维持最佳比例,保证缺陷显示灵敏度。
试片:标准缺陷试片用于系统性能验证,确保检测过程可靠和可重复。
记录设备:如相机或扫描仪,用于存档磁粉指示图像,便于后续分析和追溯。
环境控制箱:提供恒温恒湿条件,减少环境因素对磁粉性能的影响,提高检测稳定性。
检测流程
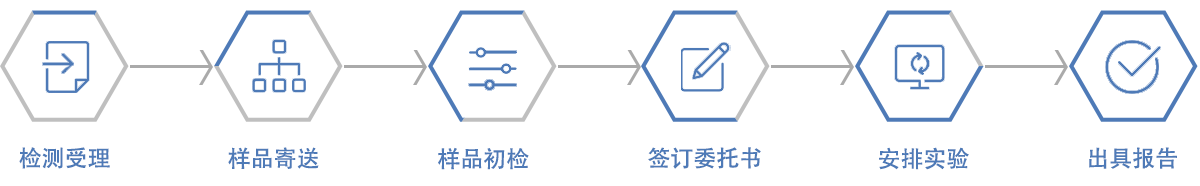
线上咨询或者拨打咨询电话;
获取样品信息和检测项目;
支付检测费用并签署委托书;
开展实验,获取相关数据资料;
出具检测报告。
上一篇:锚固振弦式检测
下一篇:静态水压持压检测

