


项目数量-9

焊接凸度过大检测
北检院检测中心 | 完成测试:次 | 2025-11-15
焊接凸度过大检测是焊接质量控制的核心环节,专注于评估焊接接头凸度尺寸是否超出标准允许范围。检测要点包括凸度高度和宽度的精确测量、几何形状分析、标准符合性验证以及缺陷识别。通过非破坏性检测技术,确保焊接结构的完整性、安全性和耐久性,防止因凸度过大导致的应力集中和疲劳失效。
注意:因业务调整,暂不接受个人委托测试望见谅。
检测项目
凸度高度测量:通过专用测量工具对焊接接头凸起部分的高度进行精确量化,确保数据准确反映实际尺寸,避免因高度过大影响结构强度和外观质量。
凸度宽度检测:评估焊接凸度在横向方向的尺寸,使用标准量具进行多点测量,以确定宽度是否均匀,防止局部过宽导致应力集中。
凸度形状评估:分析焊接凸度的几何轮廓,包括对称性和平滑度,通过对比标准模板识别不规则形状,确保凸度符合设计规范。
焊缝几何尺寸检测:综合测量焊缝的宽度、高度和长度等参数,验证整体几何一致性,避免因尺寸偏差引发焊接缺陷。
表面平整度检测:检查焊接凸度表面是否平整光滑,使用平整度仪评估凹凸程度,防止表面不平影响后续加工或使用。
焊接缺陷识别:通过视觉或仪器检测凸度区域是否存在裂纹、气孔等缺陷,确保焊接质量满足安全要求。
标准符合性验证:将测量数据与相关标准进行对比,确认凸度尺寸是否在允许范围内,保证检测结果的合规性。
应力分布分析:评估焊接凸度过大对局部应力分布的影响,使用模拟或测量方法预测潜在失效风险。
疲劳寿命评估:基于凸度尺寸数据分析焊接接头的疲劳性能,预测在循环载荷下的耐久性,防止过早失效。
材料性能测试:检测焊接区域材料的硬度、韧性等性能,确保凸度过大未导致材料性能退化。
检测范围
钢结构焊接:应用于建筑和桥梁等大型结构中,焊接凸度过大可能影响承载能力和安全性,需严格检测以确保结构稳定。
管道焊接:用于石油、天然气输送管道,凸度过大会增加流体阻力或导致泄漏风险,检测重点在于尺寸控制和缺陷预防。
压力容器焊接:涉及锅炉和储罐等设备,凸度超标可能引发应力腐蚀或爆破,检测需关注标准符合性和耐久性。
汽车车身焊接:在汽车制造中广泛应用,凸度过大影响车身强度和外观,检测要求高精度和效率。
航空航天焊接:用于飞机和航天器结构,凸度尺寸必须严格控制以防止疲劳失效,检测标准极为严格。
船舶焊接:涉及船体和水密结构,凸度过大会降低抗腐蚀性和强度,检测需结合海洋环境因素。
桥梁焊接:在桥梁建设中关键部位使用,凸度超标可能导致裂缝扩展,检测重点为长期耐久性。
建筑结构焊接:用于高层建筑和框架,凸度过大影响连接可靠性,检测需确保符合建筑规范。
机械设备焊接:应用于工业机械和工具制造,凸度尺寸影响设备精度和寿命,检测要求全面性。
电子元件焊接:在微电子封装中使用,凸度过大会导致短路或性能下降,检测需高灵敏度和微尺度测量。
检测标准
ASTM E165-2015《焊接检测的标准实践》:提供了焊接接头检测的基本指南,包括凸度尺寸的测量方法和接受标准,适用于多种工业应用。
ISO 5817:2014《焊接 - 熔焊接头的质量要求》:国际标准规定了焊接凸度的允许限值和检测程序,确保全球一致性。
GB/T 11345-2013《钢焊缝超声波检测方法》:中国国家标准涉及焊接几何尺寸检测,包括凸度评估的技术要求。
ASTM A370-2019《钢制品力学测试的标准测试方法》:包含焊接接头的尺寸测量部分,用于验证凸度符合性。
ISO 17635:2016《焊接接头的无损检测》:涵盖了焊接凸度检测的非破坏性方法,强调准确性和可靠性。
GB/T 3323-2005《金属熔化焊焊接接头射线照相和质量分级》:通过射线检测评估焊接凸度,提供质量分级依据。
ASTM E1444-2016《磁粉检测的标准实践》:用于焊接表面缺陷检测,间接评估凸度相关缺陷。
ISO 9606-1:2012《焊工资格测试》:涉及焊接几何质量要求,包括凸度控制作为考核指标。
GB/T 12467-2009《焊接质量保证 一般原则》:规定了焊接凸度检测的质量管理流程,确保系统性控制。
ASTM E709-2015《磁粉检测的标准指南》:辅助焊接凸度检测中的表面完整性评估,提高缺陷识别率。
检测仪器
超声波测厚仪:利用超声波原理测量焊接凸度的高度和厚度,精度高且非破坏性,适用于现场快速检测。
光学测量显微镜:通过放大成像系统观察焊接凸度的微观几何形状,提供高分辨率数据用于形状评估。
三坐标测量机:采用三维扫描技术精确量化凸度尺寸和位置,功能全面,适用于复杂几何分析。
激光扫描仪:通过激光束扫描焊接表面生成三维模型,快速获取凸度轮廓数据,提高检测效率。
硬度计:测量焊接区域材料硬度,评估凸度过大是否导致材料性能变化,辅助耐久性分析。
数字卡尺:便携式工具用于手动测量凸度宽度和高度,操作简单,适合初步筛查。
表面轮廓仪:检测焊接凸度表面的平整度和粗糙度,提供定量数据用于质量判定。
X射线检测设备:通过射线透视评估内部凸度结构和缺陷,适用于隐蔽区域检测。
应变测量仪:分析焊接凸度过大引起的局部应变分布,预测应力集中风险。
热成像仪:利用红外技术检测焊接凸度区域的温度分布,间接评估焊接质量均匀性。
检测流程
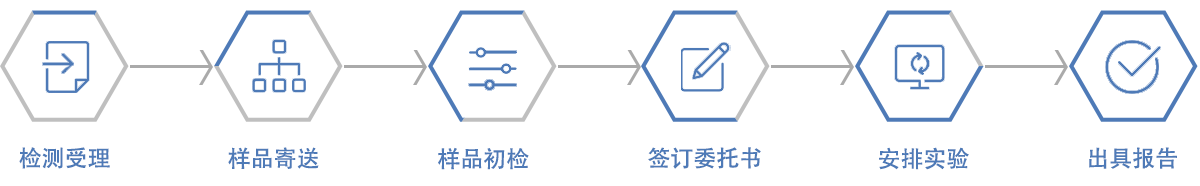
线上咨询或者拨打咨询电话;
获取样品信息和检测项目;
支付检测费用并签署委托书;
开展实验,获取相关数据资料;
出具检测报告。
上一篇:剪切复合材料冲击检测
下一篇:超声应力管道焊缝检测

