


项目数量-3473

二级焊缝夹渣检测
北检院检测中心 | 完成测试:次 | 2025-11-16
二级焊缝夹渣检测是焊接质量评估的关键环节,专注于识别焊缝中的非金属夹杂物缺陷。夹渣会降低焊缝的强度和韧性,可能引发应力集中和疲劳裂纹。检测要点包括夹渣尺寸、位置、分布和类型的精确测定,采用无损检测方法如超声、射线和磁粉检测,确保缺陷的准确检出和量化,为结构安全提供依据。
注意:因业务调整,暂不接受个人委托测试望见谅。
检测项目
夹渣尺寸测量:通过无损检测技术精确测定夹渣的长度、宽度和面积,评估其对焊缝有效承载截面的影响,尺寸数据用于判断是否符合标准允许的极限值。
夹渣位置定位:确定夹渣在焊缝中的具体坐标,包括距离焊缝中心的偏移和深度方向,位置信息对于评估应力集中和缺陷临界性至关重要。
夹渣分布评估:分析夹渣在焊缝体积内的分散情况,包括均匀性、簇集性或线性排列,分布特征影响焊缝的整体力学性能和失效模式。
夹渣类型识别:区分夹渣的化学成分和形态,如氧化物、硫化物或硅酸盐,类型识别有助于追溯焊接工艺问题并制定修复措施。
焊缝表面夹渣检查:利用视觉或渗透检测方法检查焊缝表面及近表面的夹渣缺陷,表面夹渣易引发裂纹并降低疲劳寿命。
夹渣深度测定:测量夹渣距焊缝表面的垂直距离,深度数据结合尺寸信息用于计算缺陷的当量尺寸和安全性评级。
夹渣数量统计:统计单位焊缝长度或面积内的夹渣个数,数量过多表明焊接工艺控制不当,需进行工艺优化。
夹渣对焊缝强度影响评估:通过力学模拟或实验分析夹渣对焊缝抗拉、抗弯和抗疲劳强度的削弱程度,为结构设计提供数据支持。
夹渣与焊接工艺关联分析:将夹渣特征与焊接参数如电流、电压、速度关联,识别工艺参数对夹渣形成的敏感性,用于改进焊接规程。
夹渣检测灵敏度校准:定期校准检测设备的缺陷检出能力,确保小尺寸夹渣也能被可靠识别,维持检测系统的准确性和一致性。
检测范围
钢结构桥梁焊缝:桥梁主体结构的焊接接头承受动态载荷和环境腐蚀,夹渣检测确保焊缝的耐久性和安全,防止因缺陷导致的结构失效。
压力容器焊缝:储罐、反应器等压力容器的焊接部位需承受内压和温度变化,夹渣缺陷可能引发泄漏或爆炸,检测是强制性的安全要求。
管道焊接接头:石油、天然气和化工管道的长距离输送依赖焊接质量,夹渣检测防止介质泄漏和环境污染,保障输送系统的完整性。
船舶结构焊缝:船体焊接接头在海洋环境中受腐蚀和疲劳载荷,夹渣检测评估焊缝的韧性和抗裂性,确保船舶的结构安全。
航空航天部件焊缝:飞机发动机架、燃料箱等关键部件的焊接要求极高可靠性,夹渣检测采用高灵敏度方法,避免缺陷导致灾难性事故。
汽车底盘焊接:底盘焊接点承受振动和冲击载荷,夹渣检测提高车辆的安全性和耐用性,符合汽车制造的质量标准。
建筑钢架焊缝:高层建筑和体育场馆的钢架焊接接头需抵抗风载和地震,夹渣检测保证结构的稳定性和抗震性能。
铁路轨道焊接:铁轨焊接接头承受循环载荷,夹渣缺陷可能引发断轨事故,检测是铁路维护的重要环节。
石油储罐焊缝:大型储罐的焊接部位储存危险介质,夹渣检测防止泄漏和火灾,满足环境安全法规。
重型机械焊接:工程机械和矿山设备的焊接结构受重载和磨损,夹渣检测延长设备寿命,减少停机时间。
检测标准
ASTM E273-15《焊接接头超声检测标准实践》:规定了使用超声波检测焊接接头中夹渣等缺陷的方法,包括设备校准、扫描程序和缺陷记录要求。
ISO 17635:2016《焊缝无损检测-通用规则》:提供了焊缝无损检测的通用原则,适用于夹渣检测的策划、执行和结果解释,确保国际一致性。
GB/T 3323-2005《金属熔化焊焊接接头射线照相及底片等级分类方法》:规定了射线检测夹渣的技术要求,包括底片评定和缺陷等级划分,用于国内焊接质量验收。
GB 50661-2011《钢结构焊接规范》:包含了钢结构焊缝中夹渣等缺陷的检测和验收标准,是建筑和桥梁焊接的强制性规范。
ISO 5817:2014《焊接-钢、镍、钛及其合金的熔焊接头-缺陷质量等级》:定义了焊缝缺陷包括夹渣的质量等级,用于评估焊接接头的适用性。
ASTM E164-15《焊接接头渗透检测标准实践》:适用于焊缝表面夹渣的检测,详细描述了试剂应用、显像和缺陷观察步骤。
GB/T 11345-2013《焊缝无损检测 超声检测 技术、检测等级和评定》:提供了超声检测夹渣的技术细节,包括探头选择、灵敏度设置和缺陷定量方法。
ISO 3452-1:2013《无损检测 渗透检测 第1部分:总则》:适用于焊缝表面开口夹渣的检测,规范了渗透检测的材料和过程控制。
ASTM E709-15《磁粉检测标准指南》:用于铁磁性材料焊缝近表面夹渣的检测,包括磁化方法和缺陷显示解释。
GB/T 15830-2008《无损检测 金属管道环向焊缝对接接头超声检测方法》:专门针对管道焊缝的夹渣检测,规定了扫描方式和缺陷评定准则。
检测仪器
超声检测仪:利用高频声波在焊缝中传播遇夹渣反射的原理,仪器通过探头发射和接收信号,实现夹渣尺寸、位置和深度的精确测量。
射线检测设备:采用X射线或γ射线穿透焊缝,在胶片或数字探测器上形成影像,直观显示夹渣的形状、大小和分布,用于内部缺陷评估。
磁粉检测仪:对铁磁性材料焊缝施加磁场,夹渣处磁力线泄漏吸引磁粉形成指示,适用于近表面夹渣的快速检测和定位。
渗透检测剂:包含渗透液、显像剂等化学品,通过毛细作用使渗透液渗入表面开口夹渣,经显像后显示缺陷轮廓,用于非多孔材料检测。
涡流检测仪:基于电磁感应原理,探头在焊缝表面产生涡流,夹渣改变涡流分布从而被检测,适用于导电材料表面和近表面夹渣筛查。
数字射线成像系统:将传统射线检测数字化,实时显示焊缝内部图像,提高夹渣检测效率,并支持图像处理增强缺陷对比度。
相控阵超声检测仪:使用多元素探头电子扫描焊缝,生成截面图像,精确描绘夹渣的三维形态,适用于复杂几何形状的检测。
检测流程
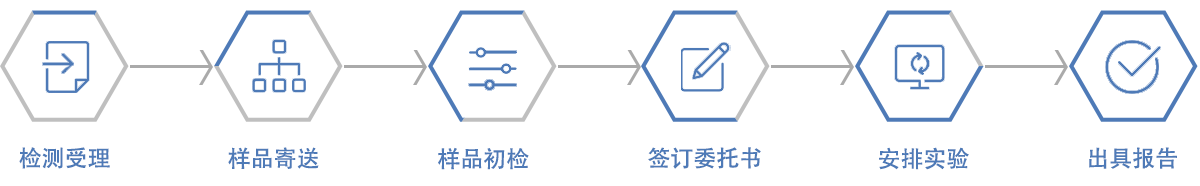
线上咨询或者拨打咨询电话;
获取样品信息和检测项目;
支付检测费用并签署委托书;
开展实验,获取相关数据资料;
出具检测报告。
上一篇:阀门甲烷检测
下一篇:再热裂纹敏感性检测

