


项目数量-432

轧辊表面磁粉检测
北检院检测中心 | 完成测试:次 | 2025-11-25
轧辊表面磁粉检测是一种无损检测方法,用于识别轧辊表面的不连续缺陷,如裂纹、折叠和气孔。该方法基于磁场作用下磁粉在缺陷处聚集的原理,通过观察磁痕显示评估缺陷位置和大小。检测要点包括磁化方式选择、磁粉施加均匀性、光照条件控制和缺陷判定标准,确保检测过程符合专业规范。
注意:因业务调整,暂不接受个人委托测试望见谅。
检测项目
表面裂纹检测:通过磁粉检测方法识别轧辊表面的线性缺陷,如疲劳裂纹和应力裂纹,确保轧辊在高压轧制过程中不会因缺陷扩展导致失效,检测灵敏度需达到标准要求。
折叠缺陷检测:检测轧辊表面因加工不当形成的折叠状缺陷,磁粉在折叠处聚集形成JianCe磁痕,评估缺陷深度和方向,防止轧辊在服役中发生剥落。
气孔检测:识别轧辊表面或近表面的气孔缺陷,磁粉在孔洞边缘形成环状显示,评估气孔大小和分布,避免轧辊强度降低影响使用寿命。
夹杂物检测:检测轧辊材料中非金属夹杂物导致的缺陷,磁粉在夹杂物处形成点状或条状磁痕,分析夹杂物类型和位置,确保材料纯净度。
划痕检测:识别轧辊表面机械划伤缺陷,磁粉在划痕处线性聚集,评估划痕深度和长度,防止应力集中引发裂纹。
腐蚀坑检测:检测轧辊表面因腐蚀形成的凹坑缺陷,磁粉在坑边缘形成特定图案,评估腐蚀程度和分布,指导维护决策。
磨损检测:评估轧辊表面磨损区域的不均匀性,磁粉在磨损边缘显示异常,分析磨损模式和程度,预测剩余寿命。
热处理缺陷检测:识别轧辊因热处理不当产生的缺陷,如淬火裂纹,磁粉在缺陷处JianCe显示,确保热处理工艺合规。
焊接缺陷检测:检测轧辊修复焊缝处的缺陷,如未熔合或气孔,磁粉在焊缝区域形成指示,评估焊接质量。
疲劳裂纹检测:专门检测轧辊在循环载荷下产生的疲劳裂纹,磁粉在裂纹尖端聚集,早期发现防止突发断裂。
检测范围
冷轧轧辊:用于冷轧工艺的轧辊,表面硬度高,需检测微小裂纹和折叠,确保轧制板材表面质量符合要求。
热轧轧辊:在高温环境下工作的轧辊,检测热疲劳裂纹和氧化缺陷,防止轧辊在高压下失效。
铸铁轧辊:材质为铸铁的轧辊,检测石墨形态导致的缺陷,如缩松,评估其耐磨性和韧性。
合金钢轧辊:采用合金钢制造的轧辊,检测合金元素偏析引发的缺陷,确保轧辊强度和硬度均匀。
钢铁工业轧辊:广泛应用于钢铁轧制线的轧辊,检测各种表面缺陷,保障连续生产安全。
有色金属轧辊:用于铜、铝等有色金属轧制的轧辊,检测表面划伤和腐蚀,避免产品表面瑕疵。
造纸工业轧辊:造纸机械中的轧辊,检测表面均匀性和缺陷,防止纸张生产中出现条纹。
橡胶轧辊:表面包覆橡胶的轧辊,检测橡胶层与基体结合处的缺陷,如脱粘,确保缓冲性能。
塑料轧辊:用于塑料薄膜轧制的轧辊,检测表面光洁度和微小裂纹,保证产品平整度。
复合轧辊:由多种材料复合制成的轧辊,检测界面处的缺陷,如分层,评估结构完整性。
检测标准
ASTM E1444-2022《磁粉检测的标准实践》:规定了磁粉检测的一般要求,包括设备校准、检测程序和验收标准,适用于轧辊表面缺陷的定性评估。
ISO 9934-1:2015《无损检测 磁粉检测 第1部分:总则》:提供了磁粉检测的基本原则和方法,适用于轧辊检测的国际化规范,确保结果可比性。
GB/T 15822.1-2005《无损检测 磁粉检测 第1部分:总则》:中国国家标准,规定了磁粉检测的技术要求,用于轧辊表面缺陷的检测和评级。
ISO 9934-2:2015《无损检测 磁粉检测 第2部分:检测介质》:详细说明了磁粉类型、浓度和施加方法,确保轧辊检测中磁粉显示JianCe。
GB/T 15822.2-2005《无损检测 磁粉检测 第2部分:检测介质》:中国标准部分,规范磁粉性能和质量控制,适用于轧辊检测的介质选择。
ASTM E709-2021《磁粉检测的标准指南》:提供了磁粉检测的实用指南,包括缺陷解释和记录,用于轧辊检测的培训参考。
ISO 17635:2016《焊接的无损检测 总则》:涉及焊接接头的磁粉检测,适用于轧辊修复焊缝的缺陷评估。
GB/T 26955-2011《轧辊无损检测 磁粉检测方法》:专门针对轧辊的磁粉检测标准,规定了检测流程和验收准则。
ASTM E1316-2022《无损检测术语标准》:定义了磁粉检测相关术语,确保轧辊检测报告的统一性。
ISO 3059:2012《无损检测 渗透检测和磁粉检测 观察条件》:规范了检测时的光照和观察条件,提高轧辊缺陷识别准确性。
检测仪器
磁粉探伤机:集成磁化电源和磁粉施加系统的专用设备,可产生交流或直流磁场,用于轧辊表面磁化,使缺陷处磁粉聚集形成可见指示。
紫外线灯:提供紫外线光源的仪器,波长通常为365纳米,用于激发荧光磁粉,增强轧辊表面缺陷的对比度和可见性。
磁粉施加装置:包括喷罐或流动槽,用于均匀喷洒磁悬浮液到轧辊表面,确保磁粉覆盖完整,避免检测盲区。
观察灯:提供高强度白光或紫外光的照明设备,用于在检测过程中照亮轧辊表面,辅助肉眼或摄像头观察磁痕显示。
磁化电源:产生可控电流的电子设备,输出交流或直流电用于磁化轧辊,调节磁化强度以适应不同材质和缺陷类型。
磁场测量仪:用于测量轧辊表面磁场强度的仪器,确保磁化均匀性,避免过磁化或欠磁化影响检测结果。
缺陷记录系统:包括相机或扫描装置,用于拍摄和存储磁痕图像,便于轧辊缺陷的后续分析和报告生成。
检测流程
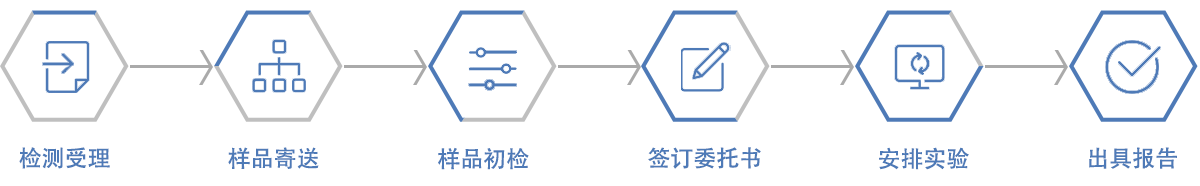
线上咨询或者拨打咨询电话;
获取样品信息和检测项目;
支付检测费用并签署委托书;
开展实验,获取相关数据资料;
出具检测报告。
上一篇:真空接触器冲击稳定性检测
下一篇:防火玻璃落球冲击检测

